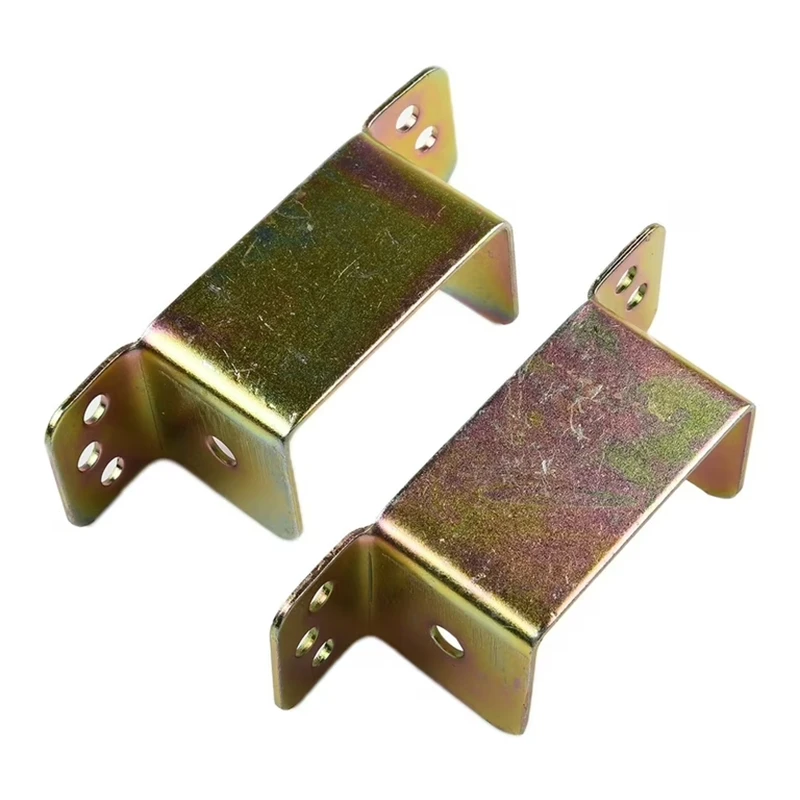
Контроль зазора и оптимизация нагрузки
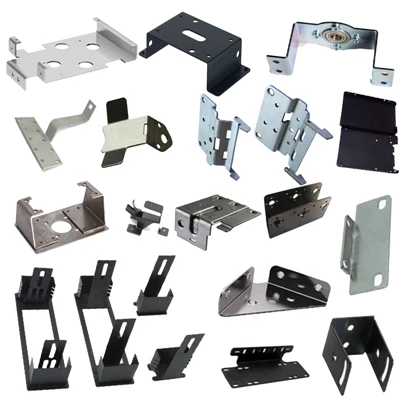
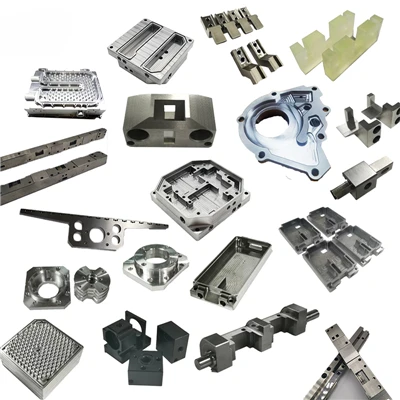
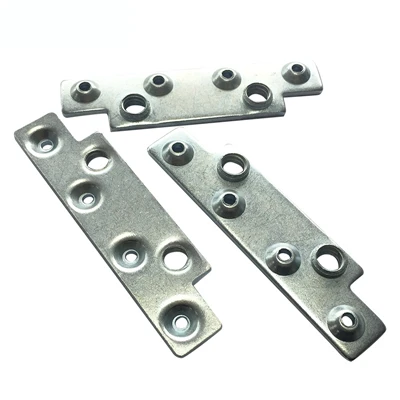
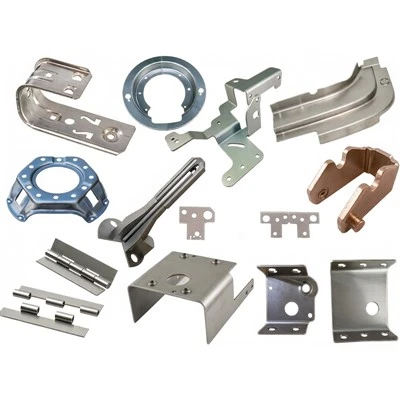
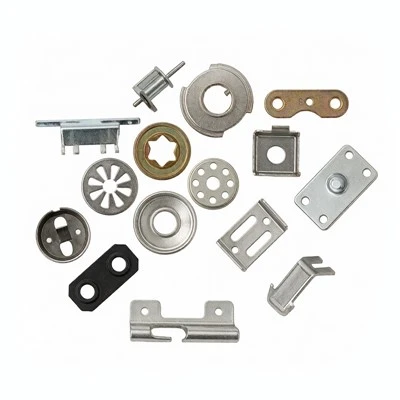
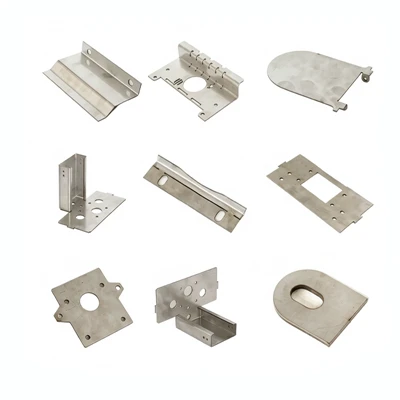
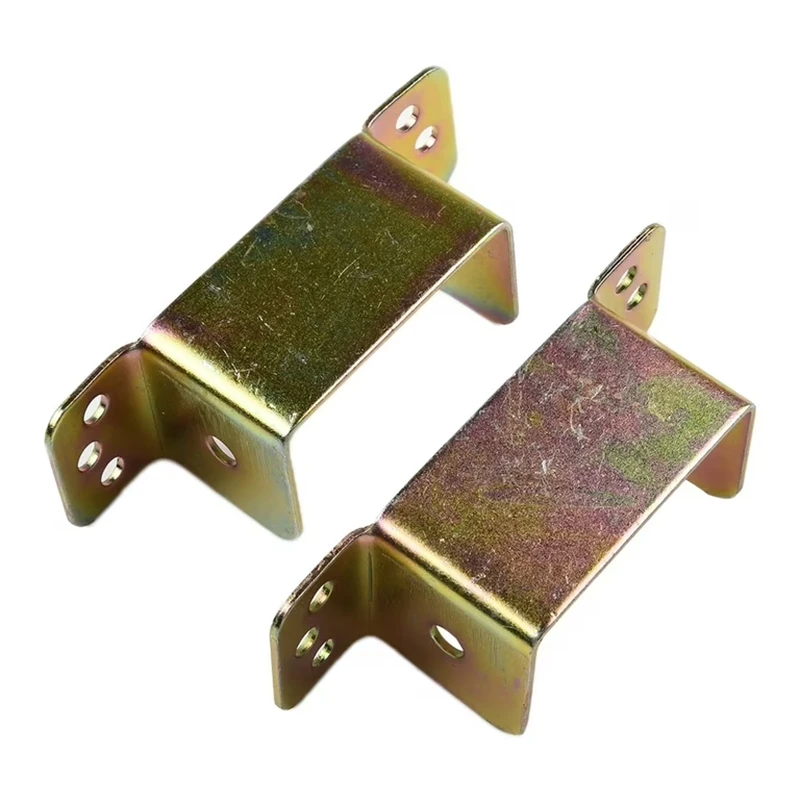
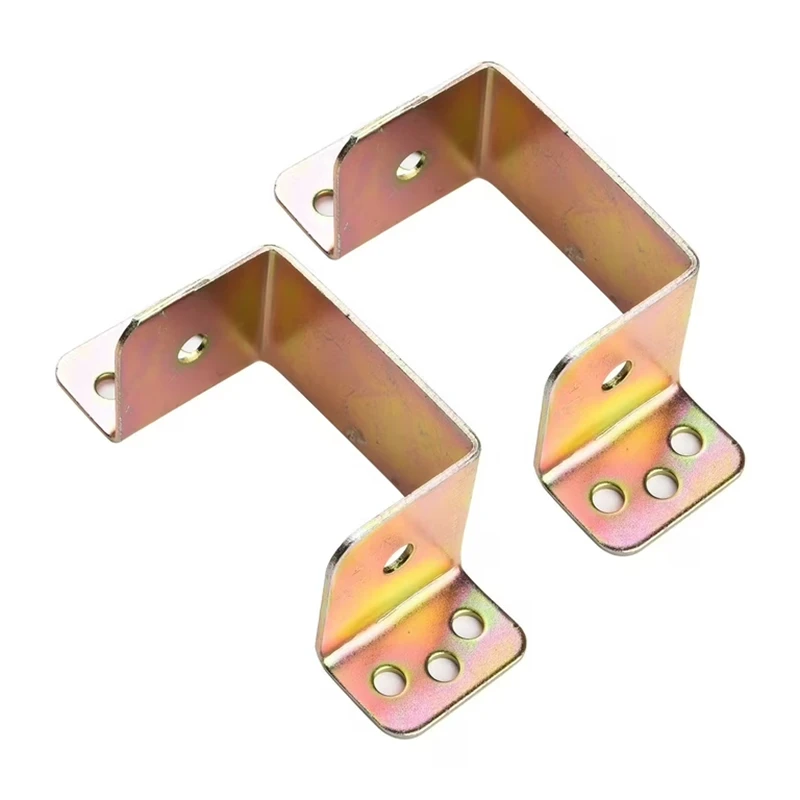
Металлические соединительные детали инструментального оборудования являются одними из наиболее часто используемых компонентов в инструментальных системах. Их неоднократно собирают и разбирают во время смены линий, смены продуктов и регулировки приспособлений, что предъявляет важнейшие требования к долговечности и стабильности.
Посадочный зазор контролируется в пределах 0,04–0,1 мм — диапазон, определенный путем повторной инженерной проверки. Если зазор меньше 0,04 мм, сборка становится слишком тугой и может потребоваться чрезмерное усилие во время установки. Если он превышает 0,1 мм, в соединении может возникнуть заметный люфт, снижающий точность позиционирования. Диапазон 0,04–0,1 мм обеспечивает оптимальный баланс между простотой сборки и структурной стабильностью.
Допустимая нагрузка на растяжение колеблется от 60 кг до 200 кг, в зависимости от выбора материала и усиления конструкции. Усталостные испытания проводились в повторяющихся условиях сборки. В одном сценарии испытаний один и тот же компонент собирался и разбирался более 1000 циклов, при этом не наблюдалось зачистки резьбы или функционального ухудшения.
В производстве электроники предыдущие соединительные детали вышли из строя в течение одного месяца из-за износа резьбы при частой разборке. После перехода на улучшенную конструкцию срок службы был увеличен примерно до шести месяцев при тех же условиях эксплуатации, при этом стабильные характеристики резьбы сохранялись на протяжении всего использования.
Каждая металлическая соединительная деталь для инструментального оборудования спроектирована так, чтобы выдерживать повторяющиеся механические воздействия, сохраняя при этом точное позиционирование.
Прочность резьбы и технология защиты поверхности
Варианты материалов включают SPCC, сталь 45# и нержавеющую сталь SUS304, выбранные с учетом требований к прочности и условий эксплуатации. SPCC используется для-применения общего назначения, сталь 45# обеспечивает более высокую механическую прочность, а SUS304 подходит для агрессивных или влажных сред.
Толщина материала варьируется от 1 мм до 3 мм, при этом в зонах-больших напряжений применяется усиление, где это необходимо.
Резьбовые конструкции производятся по технологии фланцевого нарезания резьбы, которая увеличивает длину зацепления резьбы по сравнению со стандартными методами нарезания резьбы, улучшая общую прочность соединения и устойчивость к износу при многократном использовании.
Прецизионные отверстия для штифтов обработаны для обеспечения точного выравнивания, что позволяет штифтам вставляться плавно, без колебаний и смещений.
Варианты обработки поверхности включают цинкование, чернение и никелирование, обеспечивающие коррозионную стойкость и повышенную долговечность поверхности.
Все структурные параметры,-включая тип соединения, размер отверстия, длину и механизм фиксации-полностью настраиваются в соответствии с требованиями к инструментам.
Срок изготовления образца обычно составляет 3–5 дней, в зависимости от сложности.

Технические характеристики
|
Параметр |
Стандартная спецификация |
Пользовательский диапазон |
|
Материал |
SPCC, сталь 45#, SUS304 |
Выбирается по требованию |
|
Толщина |
1–3 мм |
Настраиваемый по требованию |
|
Подходящий зазор |
0,04–0,1 мм |
Точная регулировка |
|
Растягивающая нагрузка |
60–200 кг |
Может быть увеличено |
|
Обработка поверхности |
Цинкование, чернение, никелирование |
Индивидуально по требованию |
горячая этикетка : металлические соединительные детали для инструментального оборудования, металлические соединительные детали для инструментального оборудования в Китае производители, поставщики, завод, обработанные компоненты из углеродистой стали, кольца, обработанные на станке с ЧПУ, прецизионно обработанные металлические детали, обработанные компоненты из нержавеющей стали, обработанные детали из нержавеющей стали, детали, обработанные с высокой точностью